
La intralogística es la parte de una empresa que el cliente nunca ve y que decide, cada día, si su pedido sale a tiempo. Es todo lo que le pasa al material desde que entra por el muelle hasta que sale por el de expedición: dónde se guarda, cómo llega a la línea, quién lo mueve entre procesos y cuánto tarda en volver a estar listo para salir.
Es también la parte que más rápido se está automatizando. Según la Federación Internacional de Robótica (IFR), en 2025 se vendieron en el mundo 117.500 robots de transporte y logística, un 21 % más que el año anterior, y ya suponen el 47 % de todos los robots de servicio profesional. Detrás de esa cifra hay plantas y almacenes que han decidido dejar de mover material a mano.
Qué es la intralogística
La intralogística es el conjunto de flujos de materiales e información que se producen dentro de las instalaciones de una empresa: recepción, almacenaje, transporte interno, suministro a producción, preparación de pedidos y expedición.
La logística externa se ocupa de lo que pasa entre empresas (proveedores, transportistas, clientes). En cambio, la intralogística, de lo que pasa entre los muros de la propia planta o almacén.
La mayoría de definiciones que se encuentran se quedan en el almacén, y es lógico porque es donde más se ha automatizado. Pero en una empresa industrial la intralogística es bastante más que eso. Incluye el carro que lleva componentes a la línea de montaje, la pieza que pasa de la inyectora a la estación de mecanizado, el contenedor de producto acabado que sale hacia expedición y, cada vez más, el tramo exterior entre dos naves que hoy cruza una carretilla varias veces por turno.
Es por ello por lo que conviene pensar la intralogística como un sistema completo. Un almacén muy eficiente que alimenta una línea con retrasos no hace eficiente a la planta, solo cambia el sitio donde se forma la cola.
Por qué importa la intralogística
La intralogística importa porque gasta dinero en partidas que casi nunca se ven juntas: las horas de carretilla, el mantenimiento de la flota, las piezas que se dañan al manipularlas, el material que no está donde dice el sistema y los minutos que una línea espera a que llegue el siguiente carro. Cada partida tiene su responsable y su presupuesto, así que pocas plantas saben cuánto les cuesta, en total, mover lo que fabrican.
Además, la intralogística concentra buena parte del riesgo de seguridad de una planta. Es donde se cruzan carretillas, transpaletas y personas, y donde un error de un segundo puede acabar en un accidente o en una carga en el suelo. Los datos del Ministerio de Trabajo que recoge la mutua umivale Activa lo dejan claro: de 2019 a 2024, las carretillas y transpaletas causaron en España 36.425 bajas laborales (lo analizamos en la automatización de un almacén). También es una de las áreas donde más cuesta cubrir puestos, sobre todo en los turnos de noche y en las campañas, y donde una persona nueva necesita tiempo para conocer la nave y moverse por ella con seguridad. InfoJobs ya cuenta en 2026 más de 67.300 ofertas de empleo de compras, logística y almacén en España, un 18 % más.
Y hay un cuarto motivo, menos visible: los datos. Una intralogística manual es una caja negra. Una automatizada registra qué se movió, cuándo, desde dónde y hacia dónde, y con esos datos se pueden tomar decisiones que antes eran intuición.
Los procesos de la intralogística y cómo se automatiza cada uno
En una planta industrial, la intralogística se suele descomponer en seis procesos habituales que se encadenan entre sí. Cada uno tiene una forma habitual de automatizarse:
| Proceso | Qué incluye | Cómo se suele automatizar |
|---|---|---|
| Recepción | Descarga, control y registro del material que llega de proveedores | Lectura de etiquetas o RFID en el muelle y AGV de palés que retiran la carga hacia el almacén |
| Almacenaje | Ubicación, conservación y extracción de materias primas, componentes y producto acabado | Estanterías automáticas, transelevadores, sistemas shuttle y AGV de horquillas |
| Suministro a línea | Llevar a cada puesto lo que necesita, en el orden y el momento en que lo necesita: piezas sueltas, carros secuenciados o kits | AGV remolcadores con trenes de carros y AGV de perfil bajo que se meten bajo el carro |
| Transporte entre procesos | Mover la pieza semielaborada de una máquina o estación a la siguiente | AGV con transportador de rodillos o plataforma, sincronizados con la máquina |
| Transporte entre naves | El tramo exterior cuando la producción está repartida en varios edificios | Robots de exterior que entran y salen de las naves sin trasbordo de la carga |
| Expedición | Preparar, consolidar y cargar lo que sale hacia el cliente | Picking goods-to-person y AGV de palés hasta la zona de muelles |
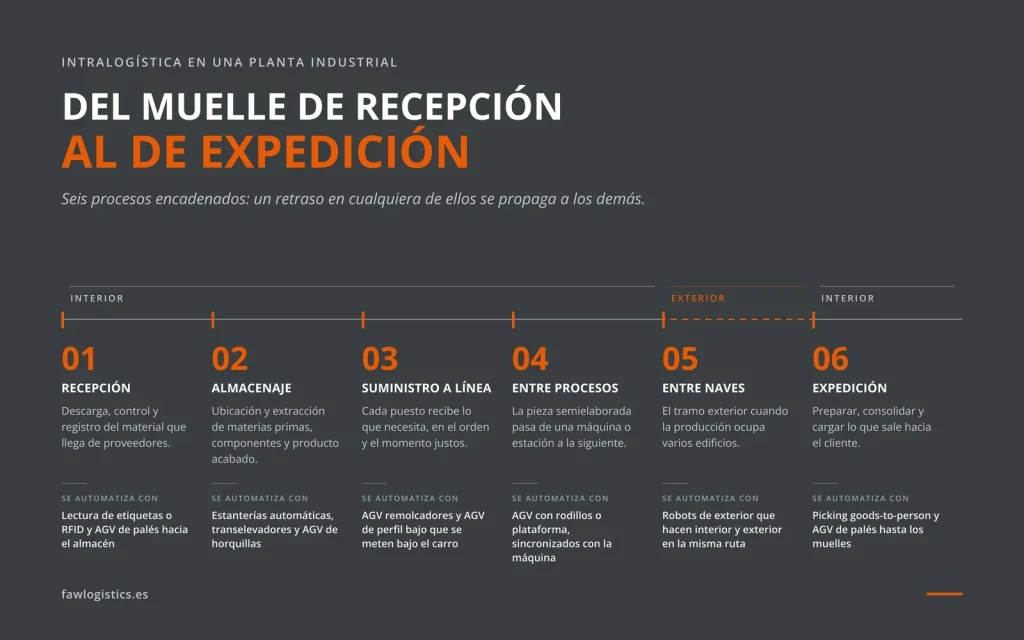
Lo importante es la idea de conjunto: un retraso en cualquiera de los seis se propaga a los demás, y la forma más eficaz de mejorar la intralogística suele ser atacar el flujo que más horas consume o más paradas provoca, no el que parece más moderno. Si es la primera vez que te planteas automatizar, qué es un AGV y cómo automatizar el transporte interno de una planta son buenos puntos de partida. Estos son los criterios que aplicamos en cada proceso.
Recepción
En recepción, la automatización suele empezar por la información más que por el movimiento: leer la etiqueta o el RFID del palé al descargarlo para que el sistema sepa qué ha entrado y adónde tiene que ir.
A partir de ahí, un AGV de palés puede retirar la carga del muelle y llevarla a la zona de control o directamente a su ubicación. La descarga del camión en sí se automatiza mucho menos, porque cada transportista carga de una manera y los palés llegan en estados muy distintos.
Es por ello por lo que el corte habitual está en el muelle: la persona descarga y el robot se lo lleva.
Almacenaje
Es el proceso con más tecnología disponible y también el que más se confunde con la intralogística entera.
Las opciones van de las estanterías automáticas y los transelevadores, que piden una instalación fija y suelen tener sentido en almacenes de alta densidad, a los AGV de horquillas o de perfil bajo que trabajan con las estanterías que ya hay.
La elección depende sobre todo de la altura de almacenaje, de la rotación de las referencias y de cuánto se puede intervenir en el edificio.
Lo desarrollamos fase a fase en la automatización de un almacén.
Suministro a línea
Es el flujo que más pesa en una planta de producción, porque de él depende que la línea no pare.
Se automatiza con AGV remolcadores que arrastran trenes de carros por una ruta con paradas en cada puesto, o con AGV de perfil bajo que se meten bajo un carro y lo llevan de un punto a otro.
La clave está menos en el vehículo que en la sincronización: el material tiene que llegar cuando el puesto lo pide, ni antes, porque ocupa sitio, ni después, porque para la línea. Por eso este flujo se integra con el MES o con señales del PLC de la línea, como contamos en la automatización de líneas de producción.
Transporte entre procesos
Mover la pieza semielaborada de una máquina a la siguiente es el flujo en el que el AGV pasa a formar parte de la propia línea.
Lo habitual es un vehículo con transportador de rodillos o con plataforma que intercambia la carga directamente con la máquina, sincronizado con ella por señales.
Encaja bien cuando la secuencia entre procesos cambia con el producto, porque un AGV se reprograma y una cinta fija no.
Cuando el recorrido es siempre el mismo y la cadencia muy alta, en cambio, un transportador fijo puede seguir siendo la opción más sencilla.
Transporte entre naves
En plantas repartidas en varios edificios es el tramo que más horas de carretilla se lleva, y también el que históricamente ha sido más difícil de automatizar.
Lo resuelven robots de exterior preparados para lluvia, rampas y asfalto, que hacen el recorrido completo de una nave a otra.
Antes de plantearlo conviene revisar el estado del suelo del patio, las pendientes, los cruces con camiones y personas y cómo se abren las puertas, porque el robot tiene que poder pedir paso y recibirlo.
Expedición
En expedición se juntan la preparación de pedidos y el movimiento hasta el muelle.
La preparación es donde el modelo goods-to-person suele dar más retorno, porque el preparador deja de caminar entre pasillos: es el robot el que le acerca la estantería al puesto.
El tramo final, del puesto a la zona de carga, lo hacen AGV de palés. Como en recepción, la carga del camión suele quedarse en manos de una persona, y la automatización termina en el muelle.
Automatización intralogística: por dónde se empieza
La automatización intralogística casi nunca se hace de golpe. Lo habitual es avanzar por niveles, y cada empresa empieza por el que más le duele:
- Nivel digital: un sistema de gestión (WMS o MES) que sepa dónde está cada cosa y qué hay que mover. Sin esta capa, los robots no tienen de dónde recibir las órdenes.
- Transporte automatizado: robots de logística que mueven el material entre zonas, que es donde más horas de carretilla se consumen.
- Almacenaje y preparación automatizados: estanterías automáticas, sistemas goods-to-person y picking automatizado.
- Planta conectada: todos los flujos, incluido el exterior, coordinados por un mismo sistema de control.
En la práctica, el transporte automatizado es el paso que más proyectos abre, porque se puede implantar en una nave existente, sin necesitar una guía física continua en el suelo, flujo a flujo y minimizando el impacto sobre la producción. Ahí trabajan dos familias de robots de logística.
Los AGV siguen rutas definidas y se comportan de forma predecible, algo que se agradece cuando comparten pasillo con carretillas y personas. Los AMR calculan su propia ruta y se adaptan mejor a espacios abiertos o que cambian a menudo, como un patio exterior. Cuál conviene en cada flujo depende del entorno, la carga, la cadencia y el tráfico de ese recorrido concreto, y las diferencias las desarrollamos en AGV vs AMR.
Un consejo de integrador para este primer paso: elegir el flujo antes que el robot.
Contar cuántos movimientos al día tiene cada recorrido, cuántas horas de carretilla consume y cuántas paradas de línea provoca señala por dónde empezar mejor que cualquier catálogo. Con el flujo claro, el tipo de vehículo suele salir casi solo, y a menudo es más sencillo de lo que el cliente imaginaba: de los proyectos en los que nos piden un AGV con elevación, cerca de 7 de cada 10 acaban resolviéndose con uno de perfil bajo. Lo explicamos en tipos de AGV y, para el almacén, en las cinco fases de automatización de un almacén.
Antes de elegir vehículo hay tres cosas que conviene tener resueltas.
La primera, con qué se va a integrar el sistema: el WMS o el MES, los PLC de las máquinas y los elementos de seguridad de la planta, como puertas, barreras o semáforos.
La segunda, el análisis de riesgos que pide la norma EN ISO 3691-4 para vehículos sin conductor.
Y la tercera, el margen de la flota, que nunca se calcula al 100 % de ocupación teórica. En FaW lo validamos con un preestudio de los flujos y, cuando el proyecto lo pide, con una prueba piloto antes de la instalación completa.
Hacia dónde va la intralogística: seis tendencias
Más allá de lo que ya se instala hoy, hay seis cambios que vemos venir en los proyectos que integramos y en las conversaciones con fabricantes. No todos avanzan al mismo ritmo, y alguno de los más comentados está bastante más lejos de lo que parece.
1. Interoperabilidad: flotas de varias marcas bajo un mismo control
Durante años, cada marca de AGV traía su propio gestor de flota, y hacer convivir dos marcas obligaba a montar intercambios de señales en cada cruce. VDA 5050, el estándar de comunicación que desarrollan la asociación alemana del automóvil (VDA) y la de fabricantes de maquinaria (VDMA), nació para facilitar eso. Su versión 3.0, de abril de 2026, añade zonas para robots de navegación libre y rutas compartidas con el control central, de modo que AGV y AMR pueden convivir con el tráfico coordinado. Facilita mucho las flotas mixtas, aunque no garantiza una interoperabilidad total. Lo comprobamos en una flota mixta que migramos al estándar en tres días, un caso que contamos en la automatización de líneas de producción.
2. Visión artificial en los vehículos
Las cámaras de protección de equipos cubren lo que queda fuera del plano del escáner de seguridad, como la horquilla de otra carretilla o una carga que sobresale de una estantería. Y el propio vehículo empieza a leer marcas visuales para orientarse y trabajar sin sensores en cada estación, como hacen los robots de INNOK al enganchar carros leyendo un código QR.
3. Convergencia entre interior y exterior
La frontera entre robots de interior y de exterior se está borrando: equipos como el INNOK INDUROS 1300 hacen los dos entornos en un mismo recorrido, sin pasar la carga de un vehículo a otro en la puerta, y el patio pasa a funcionar como un pasillo más de la planta.
4. Energía: carga inductiva y baterías de litio
La carga inductiva, que SAFELOG fue de los primeros en aplicar a sus robots, elimina los contactos: el vehículo carga sobre una tarima de 15 mm con las bobinas integradas, unos minutos en cada espera del proceso. Y el litio ha cambiado las cuentas: una batería de gel había que cambiarla cada dos años aproximadamente, y una de litio bien gestionada puede durar del orden de diez, además de tolerar mucho mejor esas cargas cortas y frecuentes.
5. El sistema de control dentro del entorno IT del cliente
El software de control de la flota ya no llega en un PC del integrador que se queda al margen: cada vez más se instala dentro de la infraestructura IT del cliente, con su servidor, su red y sus políticas de seguridad. Así entra en las mismas copias, actualizaciones y auditorías que el resto de sistemas de la planta. Seguimos viendo instalaciones con el modelo antiguo, y las dos funcionan si está claro qué mantiene cada parte.
6. El mapa de sectores está cambiando
Durante años, el grueso de nuestros proyectos de AGV ha estado en la automoción. Ese sector ha frenado inversiones en los dos últimos años, y lo que vemos es que una parte creciente de la demanda se está desplazando hacia la logística y la industria alimentaria. Los proyectos de goods-to-person para comercio electrónico, en cambio, avanzan más despacio, al ritmo del consumo.
Y una que creemos que está más lejos: los humanoides
Los robots humanoides acaparan titulares, pero en la intralogística industrial todavía están lejos. En una jornada de la Asociación de Robótica Móvil de España y Portugal (ARME) a la que asistió Ricard Rius, Engineering Manager de FaW Logistics, la conclusión más repetida fue que entrarán antes en las casas que en las fábricas: hoy ejecutan secuencias muy programadas y con un coste de integración enorme. Para mover material dentro de una planta, un AGV bien diseñado sigue siendo la opción más madura.
Preguntas frecuentes sobre la intralogística
¿Qué es la intralogística?
Es el conjunto de flujos de materiales e información que se producen dentro de las instalaciones de una empresa: recepción, almacenaje, transporte interno, suministro a producción, preparación de pedidos y expedición.
¿Qué diferencia hay entre logística e intralogística?
La logística abarca toda la cadena de suministro, incluido el transporte entre empresas. La intralogística es la parte que ocurre dentro de la propia planta o almacén.
¿Qué es la intralogística 4.0?
Es la intralogística apoyada en tecnologías digitales y de automatización: sistemas de gestión conectados, robots móviles coordinados por un gestor de flota, sensores y datos en tiempo real para decidir con información en lugar de con intuición.
¿Qué robots se usan en logística?
Para mover material se usan sobre todo AGV, que siguen rutas definidas, y AMR, que calculan su propia ruta. Para almacenar y extraer, transelevadores, sistemas shuttle y robots goods-to-person. En exteriores, robots móviles protegidos contra el agua y capaces de subir rampas y circular por asfalto.
¿Qué es el transporte automatizado?
Es el movimiento de material entre zonas de una planta o almacén hecho por vehículos sin conductor, coordinados por un sistema de control que les asigna las órdenes, las rutas y los turnos de carga.
¿Por dónde se empieza a automatizar la intralogística?
Por el flujo que más horas de carretilla consume o más paradas de línea provoca, no por el robot más llamativo. En la práctica, el paso que más proyectos abre es el transporte automatizado con AGV o AMR, porque se implanta en una nave existente, flujo a flujo y minimizando el impacto sobre la producción.
¿Qué procesos incluye la intralogística?
En una planta industrial, seis: recepción, almacenaje, suministro a línea, transporte entre procesos, transporte entre naves y expedición. Cada uno se automatiza con tecnologías distintas, desde transelevadores en el almacén hasta robots de exterior entre edificios.
Lo que cambia cuando la intralogística deja de ser manual
Una intralogística automatizada se nota en la planta entera. Las líneas reciben el material a su ritmo, los carretilleros dejan de hacer de taxi, los cruces entre vehículos y personas se reducen y cada movimiento deja un rastro que se puede analizar. Y si la planta tiene varias naves, el flujo deja de cortarse en el patio.
En FaW Logistics trabajamos la intralogística como un sistema completo. Empezamos midiendo los flujos, elegimos para cada uno el vehículo que lo resuelve, ya sea un AGV de SAFELOG en interior o un AMR de INNOK Robotics en exterior, lo integramos con tus sistemas de gestión, lo ponemos en marcha por fases y después lo mantenemos con nuestro propio servicio técnico.
Cuéntanos en el formulario de abajo cómo se mueve hoy el material en tu planta, desde el muelle de recepción hasta el de expedición, y te diremos qué flujo automatizaríamos primero y por qué.
¿Lo aplicamos a tu planta?
Cuéntanos qué material mueves y entre qué puntos. Un ingeniero de FaW revisará tu caso y te contactará para valorar qué solución encaja.